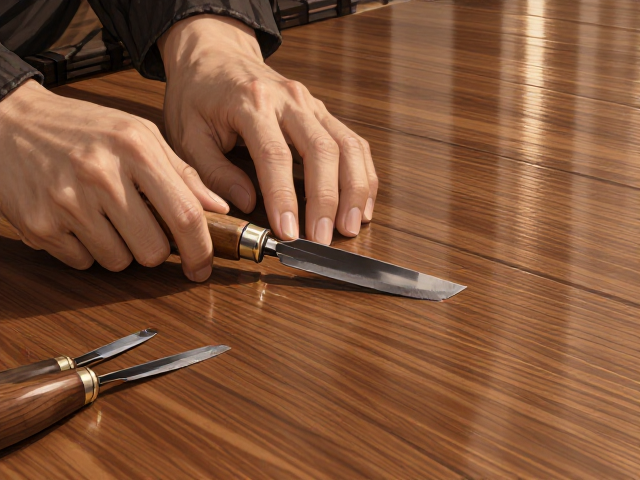
雕刻刀具的选择与刃口形态解析
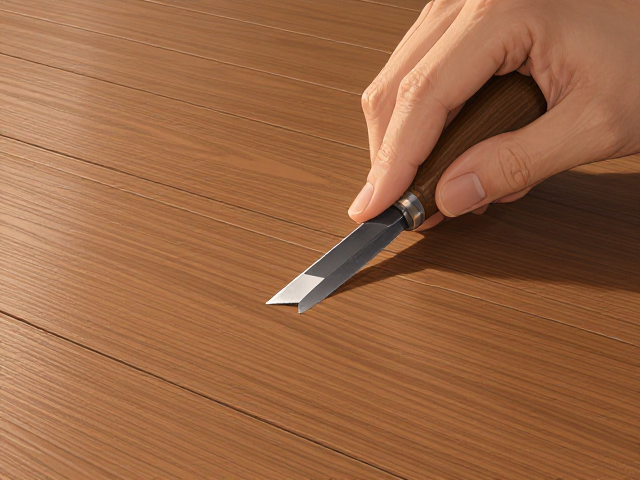
平面实木地板的手工刮纹工艺,核心在于对木材纹理的精准引导与重塑,而刀具的形态直接决定了纹路的深浅与质感。常见的雕刻刀包括平口刀、V型刀以及圆弧刀,每种刀型在接触木板时产生的力学反馈截然不同。平口刀适合大面积的平整刮削,能够保留木材表面的细腻光泽,常用于基础纹理的梳理;V型刀则因其锋利的夹角,能够切入木材纤维深处,形成清晰锐利的线条,适合表现粗犷的木纹走向或装饰性凹槽;圆弧刀主要用于柔和过渡,消除生硬的棱角,使整体视觉效果更加自然流畅。
刀刃的几何角度也是影响操作手感的关键因素。传统手工刮纹多采用25度至30度的研磨角度,这一区间能在保持锋利度的同时提供足够的支撑力,防止刀刃在硬木表面打滑或崩口。对于橡木、胡桃木等硬度较高的树种,刃口角度需适当减小以增加穿透力;而对于松木、杉木等软木,则需增大角度以防过度切入导致表面塌陷。刀具材质通常选用高碳工具钢或粉末高速钢,前者易于打磨出极致锋利的刃口,后者则在耐磨性和保持性上表现更佳,能够应对长时间的高强度作业。
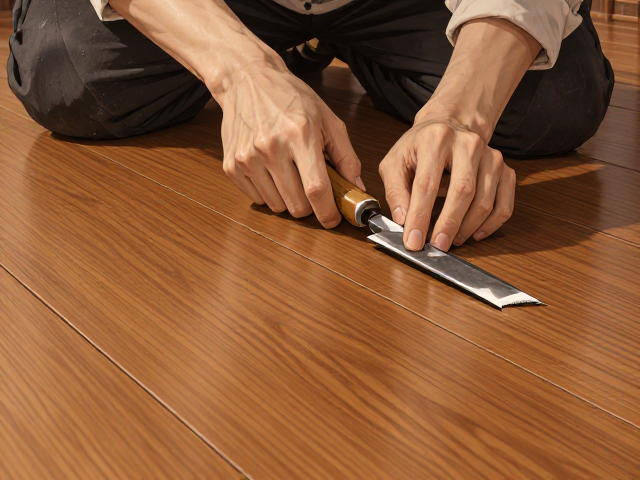
握持姿势与运刀力度的控制技巧
正确的手部姿势是确保刮纹均匀一致的基础。操作者通常采用右手握刀,左手辅助按压木板或引导方向,拇指与食指捏住刀柄前端,中指抵住刀身下方以提供支撑。这种握法既能灵活控制刀具的前后移动,又能通过手指的触觉感知木材的阻力变化。运刀时,身体重心应略微前倾,利用上半身的力量带动手臂,而非仅靠手腕发力,这样可以减少疲劳感并提高线条的稳定性。
力度控制是手工刮纹中最难掌握的环节,需遵循“轻起、重行、轻收”的原则。在开始刮削时,刀刃应轻轻接触木面,随后逐渐增加下压力,使刀刃切入木材纤维,形成所需的纹理深度;在行进过程中,保持力度均匀,避免忽轻忽重导致纹路深浅不一;接近终点时,逐渐减轻压力,使刀刃平滑退出,防止在末端留下突兀的切口。对于不同硬度的木材,需实时调整下压力度,硬木需更大的垂直压力以克服纤维阻力,软木则需较小的压力以避免破坏表面结构。
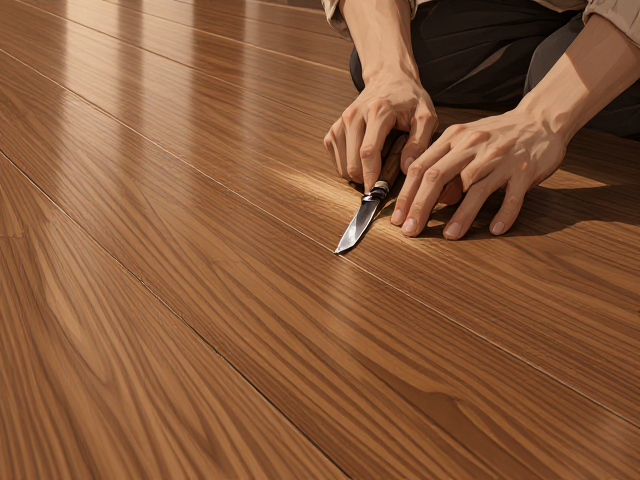
刮纹方向与木材纹理的协调逻辑
手工刮纹并非随意刻画,而是需要严格遵循木材天然的纹理走向。在操作前,需仔细观察木板表面的年轮、木射线及节疤分布,确定主要的纹理方向。通常情况下,刮纹应与木纹平行,以增强视觉上的延伸感和自然感。若强行逆纹或横纹刮削,不仅会导致木材纤维撕裂,产生毛刺,还会破坏整体的美观度。对于具有明显山形纹的橡木或枫木,刮纹需顺着山形曲线的走势进行,以突出其立体感。
在复杂纹理区域,如节疤周围或纹理交错处,需采用多方向交叉刮削的技巧。此时,应先以主纹理方向为主,再辅以少量垂直或斜向的细纹,以模拟自然风化或磨损的效果。这种交叉纹理不仅能增加视觉层次,还能掩盖木材表面的微小瑕疵。操作时需注意避免在同一区域反复过度刮削,以免导致木材表面过热或纤维过度破坏,影响最终的触感和视觉效果。
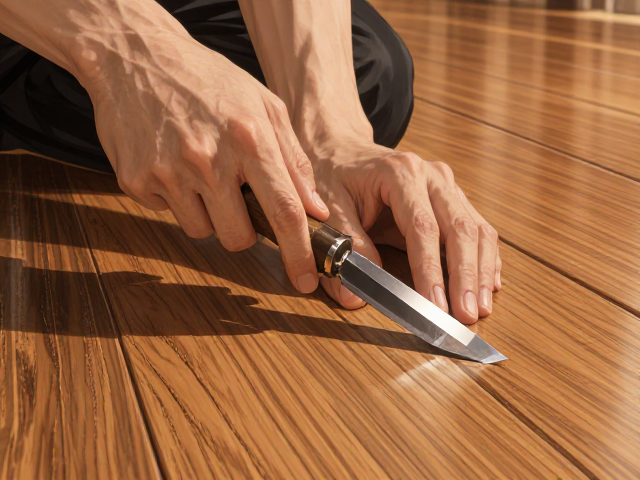
日常清洁与刃口维护的基本流程
每次使用完毕后,刀具的清洁是保养的第一步。需用软布擦拭刀身,去除残留的木屑和油脂,特别是刀刃部分,需仔细清理以防木屑腐蚀金属。若刀具沾染了顽固污渍,可使用少量中性清洁剂清洗,但切忌使用强酸强碱溶液,以免破坏刀具表面的防锈涂层。清洁后,需将刀具置于通风干燥处自然晾干,避免阳光直射或高温烘烤,以防木材手柄开裂或金属变形。
刃口的维护需定期进行,但频率应根据使用强度而定。对于日常高频使用的雕刻刀,建议每周进行一次简单的钝化检查,若发现刃口有微小卷边或崩缺,需及时使用油石或磨刀棒进行修复。磨刀时,应保持原有的研磨角度,采用单向推磨的方式,避免来回摩擦导致刃口不均匀。磨好后,可用牛皮或软布在刃口上轻轻抛光,以去除毛刺,恢复锋利度。长期不用的刀具,应在刃口涂抹一层薄薄的防锈油,并存放在专用刀盒中,避免与其他金属物品碰撞。
存储环境与长期保养的注意事项
刀具的存储环境对其寿命影响显著。理想的存储环境应保持相对湿度在40%至60%之间,避免过于潮湿导致金属生锈,或过于干燥导致木质手柄开裂。若存放环境湿度较大,可在刀具存放处放置干燥剂或硅胶包,以吸收多余湿气。同时,应避免将刀具存放在高温或靠近热源的地方,以防木材手柄变形或金属退火降低硬度。
长期闲置的刀具,需进行全面的防锈处理。除了涂抹防锈油外,还可使用专用的刀具保养蜡进行覆盖,形成更持久的保护层。定期检查刀柄与刀身的连接处,确保螺丝紧固无松动,若有松动需及时拧紧,以防使用过程中刀具脱落造成危险。此外,应避免将刀具随意堆放在工具箱中,而应使用刀架或磁性刀条单独悬挂或放置,以减少刀刃与其他物品的接触,保持刃口的完整性和锋利度。