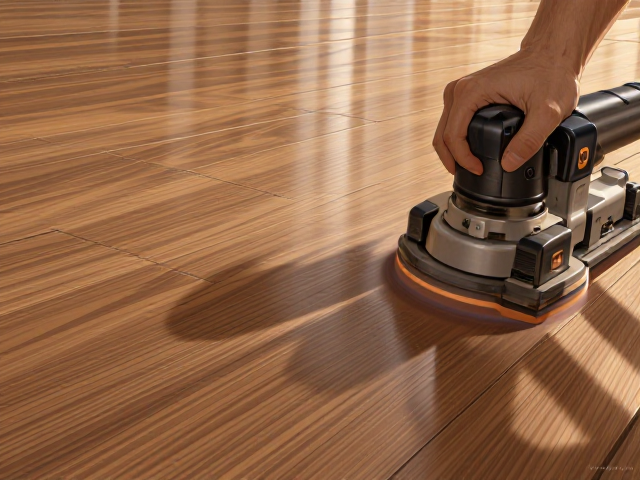
平面实木地板拉丝交织工艺解析
拉丝交织工艺的核心在于通过机械摩擦在木材表面形成具有方向性的微观纹理,这种处理不仅保留了实木的天然触感,更通过物理手段增强了视觉上的立体层次。与传统平面打磨不同,该工艺利用高速旋转的磨具或专用拉丝刷,顺着木材纹理方向进行切削,去除部分软质木质纤维,留下坚硬的导管和纤维束,从而形成凹凸有致的肌理效果。这种物理形态的改变,使得光线在地板表面产生漫反射,显著提升了空间的质感与温润度,同时掩盖了轻微的表面瑕疵,延长了地板在日常使用中的视觉寿命。
交织效果的呈现依赖于对木材导管结构的精准利用。不同树种的导管分布密度和硬度差异巨大,例如橡木的管孔粗大,拉丝后纹理清晰深邃;而枫木管孔细小,需更高精度的磨具才能显现细腻纹路。工艺过程中,磨具的转速、进给速度以及磨料的目数共同决定了拉丝的深度与宽度。通常采用金刚石磨片或硬质合金拉丝头,配合特定的压力参数,使木材表面形成均匀且连贯的沟槽。这种沟槽不仅增加了脚感的丰富性,更为后续的涂装提供了更大的表面积,有助于涂料更好地渗透和附着,从而提升漆膜的耐磨性和抗污能力。
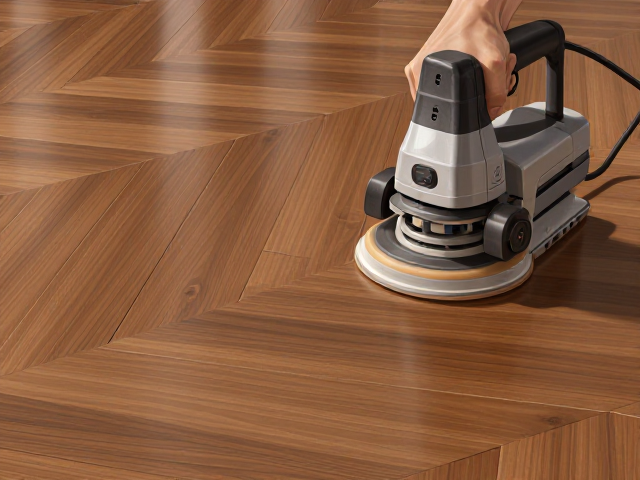
打磨机选型与施工要点
打磨设备的选型直接决定拉丝效果的均匀度与效率。对于大面积施工,推荐使用配备真空吸尘系统的大型轨道打磨机或专用拉丝机,这类设备具备恒速电机和自适应浮动底垫,能够确保压力分布均匀,避免局部过磨或漏磨。小型区域或边角处理则需搭配手持式偏心打磨机或直角打磨器,其关键在于选择带有可调节转速和专用拉丝附件的机型。磨具方面,应选用专为拉丝设计的碳化硅或金刚石磨片,目数通常从80目起步,根据所需纹理深度逐步细化至120目或180目。设备必须具备稳定的动力输出和有效的减震功能,以防止震动导致纹理断裂或出现波浪状痕迹。
施工前的基材处理是确保工艺成功的关键环节。地板安装前需进行充分的含水率平衡,确保基材含水率与当地平衡含水率一致,通常控制在8%-12%之间,以防后期变形影响拉丝效果。施工环境应保持干燥、无尘,温度控制在15-25摄氏度,相对湿度不超过70%。打磨时,必须严格顺着木材纹理方向进行,严禁横纹或斜纹打磨,以免破坏纹理的连贯性。每遍打磨后需彻底清理粉尘,检查表面平整度,发现局部缺陷需进行修补后再进行下一道工序。涂装阶段,建议采用开放式涂装工艺,使用渗透性强的木蜡油或水性开放漆,以凸显拉丝纹理的自然美感,同时避免封闭性漆膜掩盖纹理细节。施工完成后,需进行严格的成品保护,避免硬物划伤未完全固化的漆膜,确保最终交付效果符合设计要求。