哑光实木地板表面预处理与基材状态评估
哑光效果的呈现并非单纯依赖涂料本身的低光泽属性,更取决于基材表面的微观平整度与清洁度。在佛山地区的实木加工环境中,木材含水率需严格控制在8%至12%之间,过高的含水率会导致后续涂层在干燥过程中产生应力集中,进而引发缩孔或光泽不均。施工前需对地板表面进行精细打磨,通常采用P320至P600目砂纸进行逐级打磨,重点在于消除刀痕与砂纸痕迹,确保表面触感平滑且无肉眼可见的瑕疵。对于具有明显木纹特征的树种,如橡木或胡桃木,需顺着木纹方向进行一步抛光,避免逆纹打磨造成木纹撕裂,影响最终涂层的附着力与视觉连贯性。
清洁环节是决定哑光漆膜纯净度的关键步骤。打磨产生的木粉若残留于木材导管或表面缝隙中,会形成隔离层,导致漆膜附着力下降并产生颗粒感。建议采用工业吸尘设备配合微湿无纺布进行双重清洁,确保表面无灰尘、无油污、无手印。在喷涂前,可使用专用除油剂对表面进行擦拭,特别是针对含有天然油脂的树种,如柚木或菠萝格,需重点处理油脂渗出区域。基材状态的稳定性直接决定了哑光效果的持久性,任何细微的污染或粗糙度不均都会在低光泽度下被放大,形成明显的质感缺陷。
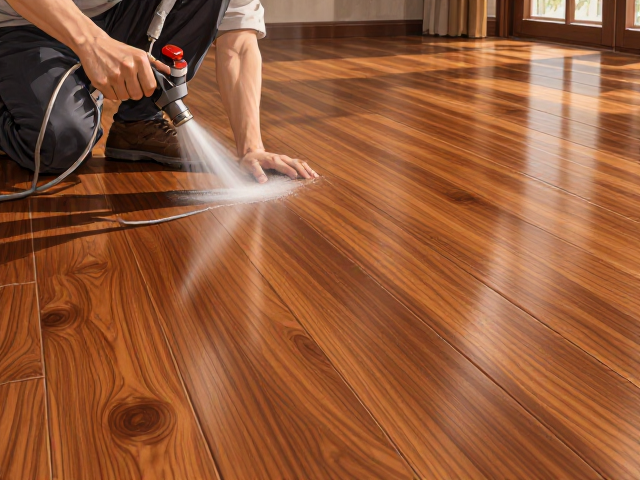
喷涂工艺参数设定与雾化控制技巧
哑光实木地板的喷涂核心在于漆膜厚度的均匀性与雾化颗粒的细腻度。传统高压无气喷涂容易因压力过大导致漆雾反弹,形成橘皮纹,破坏哑光的平滑感。建议采用低流量、低压力参数,喷涂压力通常控制在10至15MPa之间,具体数值需根据涂料粘度与喷嘴口径进行微调。喷嘴口径选择至关重要,一般推荐1.4mm至1.6mm口径,以确保漆液雾化充分且流平性良好。喷涂距离应保持在20至30厘米,过近易造成流挂,过远则导致漆雾损耗及膜厚不足,影响哑光效果的均匀分布。
走枪速度与重叠幅度是控制膜厚一致性的操作关键。施工人员需保持匀速移动,速度建议控制在30至40厘米/秒,避免在边缘或接头处停留过久。喷涂重叠幅度应保持在50%至60%,确保每一遍涂层都能均匀覆盖前一遍的边缘。对于大面积地板,建议采用“十字交叉”喷涂法,即第一遍横向喷涂,第二遍纵向喷涂,以消除方向性纹理带来的光泽差异。环境温湿度也需纳入参数考量,理想施工环境温度为20至25摄氏度,相对湿度控制在60%至70%,高温低湿会导致溶剂挥发过快,影响漆膜流平,进而产生云雾状哑光缺陷。
涂层固化机理与光泽度微调策略
哑光漆膜的固化过程涉及溶剂挥发与树脂交联反应,这一过程直接决定最终光泽度的稳定性。双组分聚氨酯哑光漆在混合后需遵循严格的使用期限,通常活性期在4至6小时之间,超时使用会导致粘度上升,雾化效果变差,进而影响表面平整度。在施工过程中,需密切观察漆膜状态,若发现表面出现发白或浑浊现象,通常是由于环境湿度过高或稀释剂挥发速率不匹配所致,此时需调整稀释剂比例或改善通风条件。固化过程中,避免强光直射或强风直吹,以免表面干燥过快而内部溶剂未完全挥发,形成针孔或气泡,破坏哑光质感。
光泽度的微调并非通过添加消光粉实现,而是依赖于漆膜厚度的精确控制。漆膜越厚,表面微观凹凸结构越多,光线散射越强,哑光效果越明显;反之,漆膜过薄则易呈现半哑甚至亮光效果。因此,施工时需通过多次薄喷的方式积累膜厚,而非单次厚涂。每遍喷涂后需预留足够的闪干时间,通常为15至30分钟,具体依据产品说明书与环境条件而定。闪干不足会导致层间溶解,破坏表面结构,影响哑光均匀性。最终光泽度可通过光泽度仪在60度角下进行测量,一般哑光效果的光泽度值控制在5至15 GU之间,具体数值需根据设计需求与现场光线条件进行综合评估与调整。