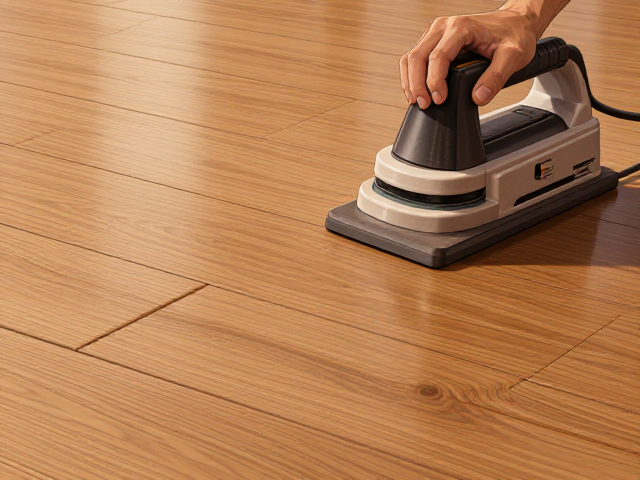
平面实木地板打磨翻新前的状态评估与准备
实木地板经过数年使用,表面漆膜磨损、划痕增多或色泽暗淡是常见现象。在进行任何物理打磨之前,必须对地板整体状况进行细致排查。需检查地板是否有松动、起拱或严重腐朽的板块,这些结构性问题无法通过打磨解决,强行作业可能导致地板碎裂或产生噪音。同时,清理地板表面的灰尘、砂砾及残留物至关重要,任何硬质颗粒在打磨初期都会嵌入木纹,造成不可逆的深层划伤。
准备阶段还需关注环境湿度与温度。实木具有吸湿膨胀、干燥收缩的特性,若室内湿度过高,打磨产生的粉尘会结块,影响漆面附着力;若过于干燥,木材易产生裂纹。建议在施工前48小时关闭门窗,保持室内相对稳定的温湿度环境,并移除房间内所有可移动家具。对于固定式橱柜或踢脚线,需确认其与地板的连接方式,避免打磨震动导致连接处松动。
碳化处理的核心原理与适用场景解析
碳化处理并非传统意义上的“烧焦”,而是一种通过高温高压改变木材物理化学性质的工艺。在高温无氧或低氧环境下,木材中的半纤维素发生降解,木质素结构重组,从而赋予地板更深的色泽和更高的稳定性。这一过程能有效降低木材的内应力,减少后续使用中的变形概率。需要注意的是,碳化处理通常适用于特定树种,如橡木、胡桃木等纹理清晰且密度较高的木材,对于软木或纹理细密的树种,效果可能不明显或导致强度下降。
在实际操作中,碳化处理往往在工厂预制阶段完成,而非现场翻新时进行。若涉及旧地板的局部修补或拼接,需确保新补板材与原有地板在碳化程度、色泽及含水率上高度一致,否则会出现明显的色差斑块。现场翻新通常仅针对表面漆膜和轻微瑕疵,若业主追求深色系碳化效果,需提前定制经过专业碳化处理的备用板材,并在打磨后使用透明色浆或专用木蜡油进行微调,以模拟碳化后的自然质感。
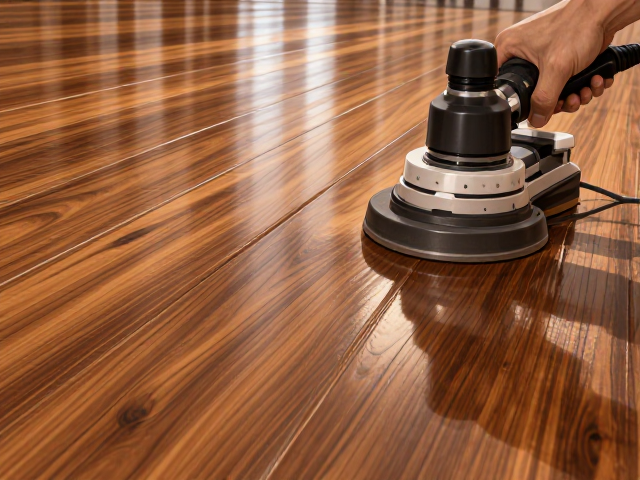
专业打磨机的类型选择与参数设置
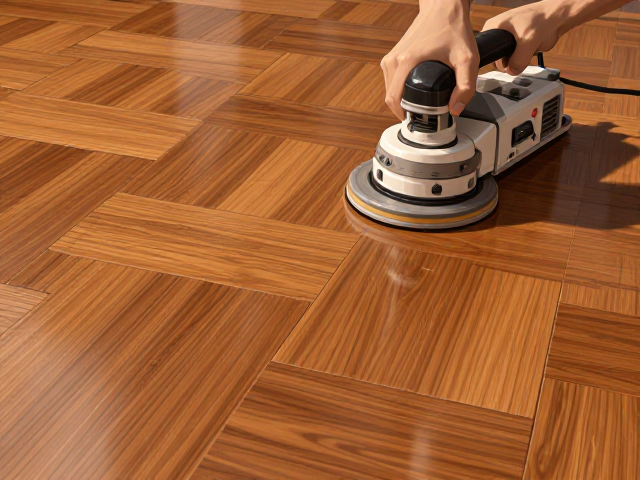
平面实木地板翻新主要依赖大型盘式打磨机、带状打磨机及边角打磨机。大型盘式打磨机适用于大面积平整区域的粗磨与精磨,其圆盘直径通常为19英寸或24英寸,转速需根据木材硬度调整。硬木如橡木建议转速控制在1200-1500转/分钟,软木如松木则需降低转速以防过度切削。带状打磨机效率高但易留下深痕,仅用于极粗糙表面的初始去除,且必须配合高目数砂纸快速过渡,避免在地板表面留下难以消除的带状痕迹。
砂纸目数的选择遵循“由粗到细”的原则,常见序列为40目、60目、80目、100目、120目。若地板表面仅有轻微磨损,可从80目开始;若有深划痕或旧漆层较厚,需从40目或60目起步。每次更换砂纸后,需进行交叉打磨,即第一次沿木纹方向打磨,第二次垂直木纹方向打磨,以消除上一道砂纸留下的划痕。打磨机底部压力需均匀分布,操作者应保持机器平稳移动,避免在同一位置停留过久导致局部凹陷。
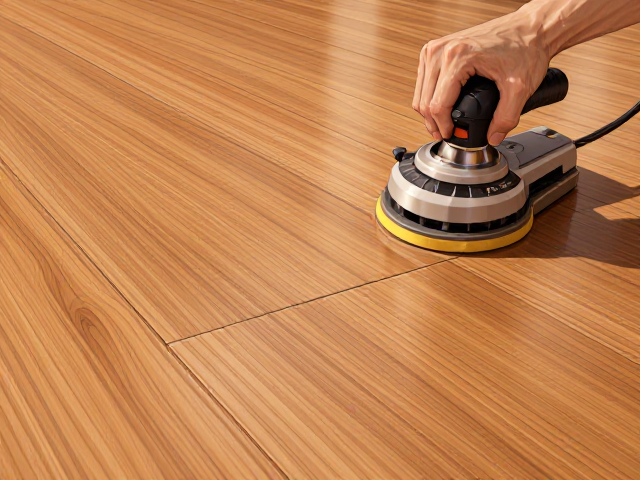
边角处理与整体打磨的衔接技巧
大型盘式打磨机无法触及墙边、立柱周围及狭窄区域,这些死角必须使用边角打磨机或手持式轨道打磨机处理。边角打磨机的打磨盘较小,通常呈三角形或圆形,需紧贴墙面缓慢移动。操作时需特别注意角度,避免打磨盘边缘切入地板边缘造成崩边。对于踢脚线附近的区域,可先使用细砂纸手工打磨,再过渡到小型电动工具,以确保平整度与整体区域一致。
在整体打磨过程中,需时刻关注地板表面的平整度。使用长直尺或激光水平仪检查是否存在高低不平。若发现局部凹陷,需对该区域进行重点打磨,直至与周围平面齐平。打磨完成后,务必进行彻底的吸尘清理,使用工业吸尘器配合静电除尘拖把,确保木屑、粉尘完全清除。残留的细微粉尘会严重影响后续油漆或木蜡油的附着力,导致漆面出现颗粒感或脱落。
打磨后的表面清洁与瑕疵修补
打磨完成后,地板表面应呈现均匀的木质纹理,无可见划痕、黑点或旧漆残留。此时需进行二次深度清洁,使用湿拖把(拧至半干)擦拭地板,去除静电吸附的细微粉尘,待地板完全干燥后进行检查。对于打磨过程中暴露出的钉眼、小孔或局部瑕疵,需使用与地板颜色相近的木屑胶或腻子进行填补。填补材料需略高于地板表面,待干燥收缩后,再用细砂纸轻轻打磨至平整。
检查地板是否存在因打磨不均导致的“波浪纹”或“阶梯痕”。若发现此类问题,需重新使用较低目数的砂纸进行局部修正,并逐步提高目数直至表面光滑。对于色差问题,若因碳化处理或木材天然色差导致,可在后续涂装阶段通过调整油漆色浆浓度进行统一。所有修补和清洁工作需在涂装前24小时内完成,确保地板表面处于最佳施工状态。