砂纸目数选择与打磨阶段划分
哑光实木地板的质感呈现,核心在于表面微观结构的平整度与光泽反射率的精准控制,这一过程高度依赖于不同目数砂纸的阶梯式应用。打磨并非单一动作,而是从粗到细的连续物理修整过程,通常划分为粗磨、中磨和精磨三个关键阶段,每个阶段对应特定的砂纸目数范围,旨在逐步消除木材表面的瑕疵并均匀化纹理。粗磨阶段主要使用40-60目砂纸,目的是快速去除旧漆层、划痕以及木材表面的不平整,这一过程会留下较深的磨痕,但为后续精细处理提供了基础平面。若跳过此阶段直接进行细磨,不仅效率低下,还可能导致细砂纸迅速堵塞失效,无法达到预期的平整效果。
进入中磨阶段,需将砂纸目数提升至80-120目,此时重点在于消除粗磨留下的深划痕,并进一步平整木材纤维。这一阶段的打磨需要保持匀速移动,避免在局部停留过久导致凹陷。随着目数的增加,砂纸的切削力减弱,但抛光效果逐渐显现。许多业主或施工者容易在此阶段急于求成,直接使用高目数砂纸,这往往导致表面出现“橘皮”现象或残留细微的粗磨痕迹,严重影响最终哑光效果的纯净度。因此,严格遵循目数递增的原则,确保每一道痕迹都被下一道更细的砂纸覆盖,是构建高级质感的基础逻辑。
精磨工艺与哑光表面形成机制
精磨阶段通常使用180-240目甚至更高目数的砂纸,这是决定哑光质感细腻程度的关键步骤。在此阶段,打磨的目的不再是去除材料,而是通过极细的磨粒对木材表面进行微观层面的抛光,使木纤维切口更加整齐,减少光线漫反射的不均匀性。对于追求极致哑光效果的地板,建议逐步过渡至320目,此时表面触感已接近丝绸般顺滑,肉眼几乎看不到任何打磨痕迹。需要注意的是,高目数砂纸的切削效率极低,需要更多的耐心和更轻柔的压力,过重的压力反而可能因摩擦生热而软化木材表面,影响最终漆膜的附着力和光泽稳定性。
哑光质感并非完全无光,而是通过控制表面微小凹凸结构来实现低光泽反射。在精磨完成后,必须彻底清除表面粉尘,任何残留的细微颗粒都会在后续上漆后形成瑕疵。此时可使用真空吸尘设备配合粘尘布进行双重清理,确保基材表面绝对洁净。部分高端工艺会在240目后使用280目或320目进行最终修整,以进一步细化表面纹理,增强漆膜渗透性和均匀性。这种精细的打磨处理,使得哑光漆膜能够均匀覆盖在木材表面,形成柔和、内敛且不刺眼的光泽效果,从而营造出高级、自然的视觉体验,避免高光地板常见的廉价感和反光干扰。
打磨方向与木材纹理的协同处理
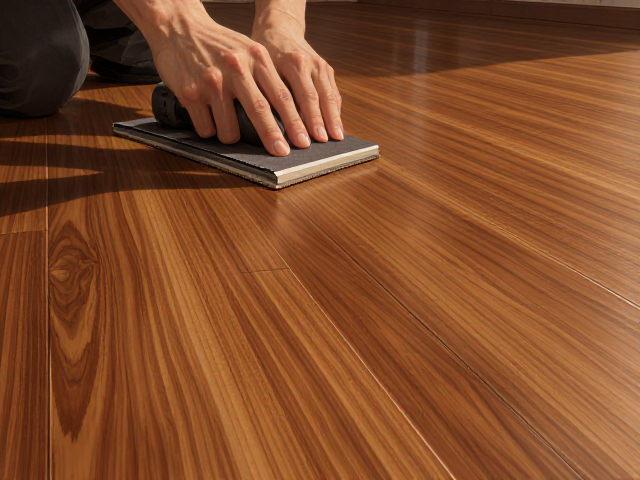
打磨方向必须严格遵循木材纹理走向,这是避免表面出现交叉划痕、影响哑光质感统一性的关键操作规范。顺纹打磨能够最大限度地减少视觉上的干扰痕迹,使木材天然纹理得以清晰展现,增强整体的自然美感。在打磨过程中,尤其是使用较高目数砂纸时,若逆纹或交叉打磨,会在表面留下细微的乱纹,这些痕迹在哑光漆膜覆盖后依然可见,破坏表面的纯净度和高级感。因此,施工时需仔细观察木材纹理方向,调整打磨机或手工打磨垫的角度,确保磨削轨迹与纹理平行。对于纹理复杂的树种,如橡木、胡桃木等,更需细致辨别纹理变化,灵活调整打磨方向,以贴合木材天然形态。
除了方向控制,打磨压力的均匀分布同样重要。不均匀的压力会导致表面平整度差异,进而影响光线反射的一致性,造成哑光效果出现“花斑”或明暗不均的现象。使用电动打磨机时,应保持机器平稳移动,避免在某一区域长时间停留,以防产生局部凹陷或过度打磨。手工打磨区域则需依靠手腕力量均匀施压,确保每一寸表面受力一致。在实际操作中,可借助侧光观察表面反光情况,及时发现并修正压力不均导致的痕迹。通过精细的方向控制和压力管理,能够确保哑光实木地板表面呈现出均匀、柔和且富有层次感的高级质感,提升整体空间的美学品质。