窄板实木地板尺寸精度的核心定义
窄板实木地板在定义上通常指宽度小于70mm的实木地板产品,其单片面积较小,对木材天然特性的依赖度较高。由于实木材料具有吸湿膨胀和干燥收缩的物理特性,尺寸公差的控制直接反映了生产工艺的稳定性和木材含水率处理的水平。±0.5mm的公差标准并非随意设定,而是基于机械加工精度与木材物理变形极限之间的平衡点。这一数值涵盖了长度方向的切割误差以及宽度方向的刨光误差,是衡量高端实木地板加工质量的关键技术指标。
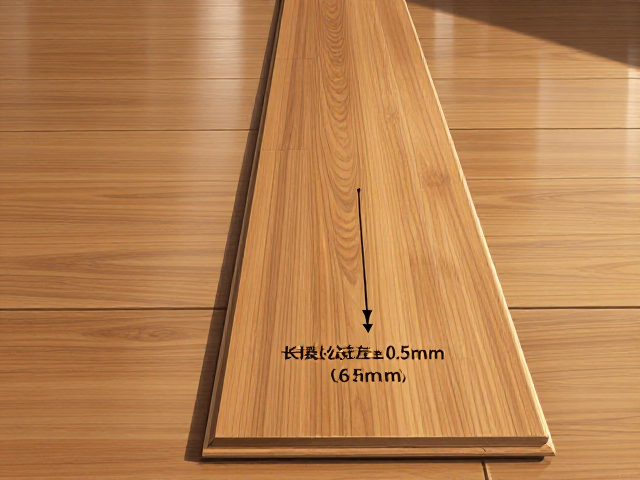
在实际生产环节中,长度公差主要受锯切设备精度及木材因应力释放产生的微量变形影响。当单片地板长度较长时,即使微小的角度偏差也会导致端头尺寸超出允许范围。±0.5mm的标准意味着在标准测量条件下,实际长度与标称长度的差值必须严格控制在正负五毫米以内。这种高精度要求迫使生产企业必须采用高精度的多片锯或单片锯进行定长切割,并配合严格的后处理工序,以确保每一片地板在铺装前均符合既定规格,避免因尺寸不一导致的铺装缝隙过大或过紧问题。
测量方法与标准执行规范
执行±0.5mm公差标准时,测量工具的精度需达到0.1mm级别,通常使用经过校准的钢直尺或数显卡尺进行检测。测量位置应选取地板长度方向的两个端面中心点,以及宽度方向的两侧边缘,以消除因板材边缘不平整造成的读数误差。对于窄板而言,由于宽度较小,宽度方向的公差往往更容易受到刨床刀具磨损或进料速度波动的影响,因此需要高频次抽检以监控生产线的稳定性。
国家标准GB/T 15036.1-2018《实木地板》中对尺寸偏差有明确分级规定,优等品和一等品在长度和宽度上的允许偏差通常严于普通等级。±0.5mm的公差要求通常对应着优等品的质量等级。在实际验收过程中,需随机抽取同一批次产品的5%至10%进行实测,若超出公差的样品比例超过规定限值,则该批次产品判定为不合格。这种严格的抽样逻辑确保了整体交付质量的均一性,防止个别不良品影响整体铺装效果。
公差控制对铺装效果的影响
尺寸精度直接决定了地板铺装后的接缝严密程度。当单片地板长度公差控制在±0.5mm以内时,铺装过程中的累积误差被有效限制,能够确保拼缝整齐且无明显高低差。若公差超出此范围,长板与短板交替出现,不仅会增加铺装难度,还可能导致局部区域出现较大的缝隙,影响美观度。同时,过大的尺寸差异还会在地板表面形成视觉上的不连续感,削弱实木地板整体铺设的庄重感与协调性。
此外,尺寸稳定性还关系到地板在长期使用中的结构安全。公差过大的地板在铺装时往往需要强行挤压或留有过大伸缩缝,这可能导致地板在使用过程中因受力不均而产生翘曲或开裂。符合±0.5mm标准的窄板实木地板,其几何尺寸的一致性有助于均匀分布地面荷载,减少局部应力集中。对于地暖环境下的实木地板应用,尺寸精度的控制更为关键,因为热胀冷缩效应会放大初始尺寸偏差带来的负面影响,高精度产品能更好地适应温度变化带来的尺寸微变。
生产工艺对公差达成的支撑
实现±0.5mm的公差标准,依赖于从原木加工到成品出厂的全流程控制。开料阶段需选用高精度数控锯切设备,确保初始切割面的垂直度和平行度。随后进行的干燥处理是控制尺寸稳定性的核心环节,木材含水率需达到与当地平衡含水率相适应的水平,以最大限度减少后期变形。干燥后的地板需经过高精度四面刨进行定宽和定厚处理,刀具的锋利程度及进给速度的稳定性直接决定了最终尺寸的精度。
后期加工中的砂光工序同样不可忽视。砂光机的压力分布均匀性及砂带粒度选择,会影响地板表面的平整度及边缘的锐利度。若砂光不均,可能导致地板边缘出现倒角或毛刺,进而影响尺寸测量的准确性。此外,包装环节的堆叠方式也需规范,避免重压导致软质实木发生塑性变形。只有将上述各个环节的工艺参数严格锁定,才能确保持续稳定地输出符合±0.5mm公差标准的窄板实木地板产品。